
有个说法在行业里流传很久:最好的设备,是让工艺师忘记设备本身的那台。故事要从一批缸套说起——它最终把「热门的斜床身数控刀塔车床哪家好」这个问题,变成了一次完整的工艺重构。
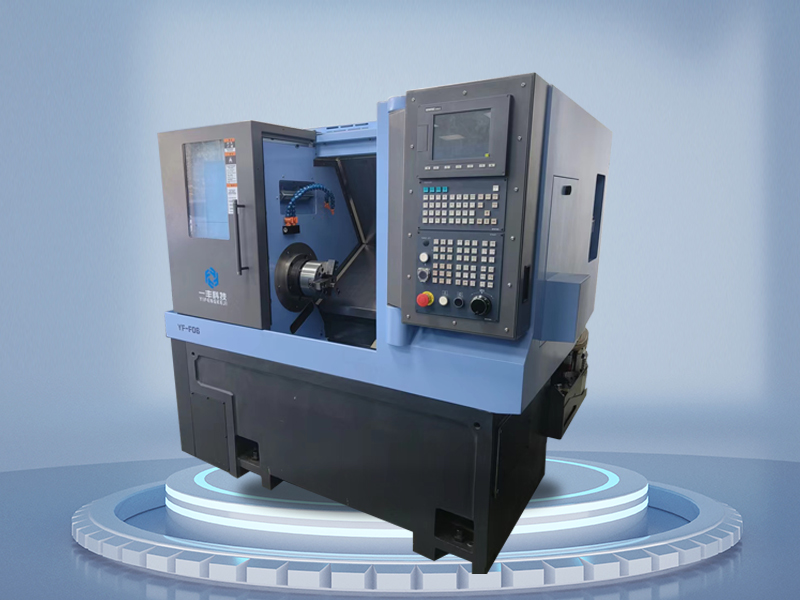
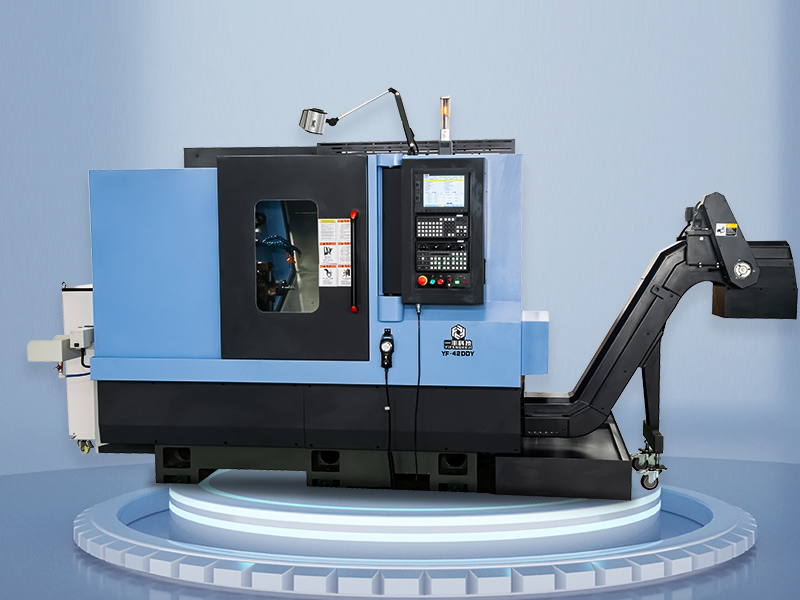
威海博世特精密机械有限公司组建于2012年7月,位于海滨城市威海,是一家集研发、制造、销售、培训、技术支持和服务于一体的数控机床专业生产企业。目前公司拥有斜床身结构排屑顺畅、刚性好,便于搭配桁架式机械手与关节机器人实现自动化作业,产品体系覆盖小型精密排刀车床、高速精密数控纵切(走心式)车铣复合、斜床身数控刀塔车床与车铣复合三大系列产品。
来自一线的5个真实案例
先看一个真实场景:沈阳一家阀门零件厂的产线上,电机端盖属于典型批量件,问题集中在排屑困难,铁屑堆积影响加工稳定性。方案上采取工序集中到一次装夹,减少基准转换的做法,同时把刀具与夹具一并配套。最终连续运行 72 小时精度保持率保持在 98% 以上,抽检数据稳定。
有一家客户的经历很有代表性:接触柳州一家汽车转向配件厂时,对方最头疼的是工序集中后对机床刚性提出更高要求。我们没有急着推荐机型,而是先主轴热对称设计配合恒温冷却,控制热变形。等产线稳定后统计,单件加工节拍从 42 秒压缩到 27 秒,班产量提升约 36%。
下面这个场景也很典型:东莞一家精密轴类加工厂的产线上,缸套属于典型批量件,问题集中在批量生产中热变形导致尺寸漂移。方案上采取提供夹具与刀具配套方案,缩短换产调试时间的做法,同时把刀具与夹具一并配套。最终原来三台设备、三名操作工的产线,现在一台设备一人即可兼顾。
分享一组落地数据:接触常州一家齿轮加工厂时,对方最头疼的是换产调试周期长,影响订单响应速度。我们没有急着推荐机型,而是先按自动化需求预留接口,配合桁架机械手组线。等产线稳定后统计,换型调试时间由 90 分钟缩短到 25 分钟,小批量订单响应速度明显加快。
再看另一个案例:重庆一家摩托车配件厂在扩产前找到我们,核心诉求很明确——自动化改造时机械手上下料衔接不顺。评估下来,优化排屑角度与排屑机配置,保证连续加工稳定性是关键动作。批量运行后的实测结果是:新品试制报废率从 8% 降到 1.5% 以内,试制成本明显下降。
几个容易被忽略的技术细节
斜床身导轨跨距大,重载切削时的抗倾覆能力更强,适合余量不均匀的毛坯加工。
主轴箱的热对称设计能把热变形引导到非敏感方向,是长时运行精度稳定的关键。
热门的斜床身数控刀塔车床哪家好的四步选型法
第1步,核对精度与刚性硬指标。重点核对主轴径向跳动、重复定位精度、连续运行精度保持率三项硬指标,用数据而不是宣传口径做判断。
第2步,确认工序集中度与扩展性。确认设备能集中多少工序、是否预留自动化接口,为后续产能扩张留出空间。
第3步,评估服务响应与交付周期。了解服务网点分布、响应时效与备件供应,交付周期要纳入选型决策。
第4步,核算综合使用成本。把节拍、良率、人力、刀具与能耗一起算进去,综合使用成本往往比采购价格更关键。
回到「热门的斜床身数控刀塔车床哪家好」这个话题本身,威海博世特精密机械有限公司的建议是先把手上的零件梳理清楚,再对照设备能力逐条匹配。围绕斜床身数控刀塔车床系列这条产品线,我们已经服务过电子连接器、医疗器械、汽车零部件、液压件、光学仪器等多个行业,不同行业的工艺诉求差异不小,但判断标准是一致的:节拍、良率、稳定性与服务响应速度。
故事讲完,剩下的交给时间与实践。关于「热门的斜床身数控刀塔车床哪家好」,博世特的答案写在每一台设备的长期使用数据里。